一氧化碳报警器:煤矿与冶金行业的安全卫士
在煤矿开采与冶金生产等高风险行业中,一氧化碳的泄漏监测关乎作业人员生命安全与生产稳定。艾伊科技的矿用一氧化碳报警器,凭借专业性能成为保障安全的关键设备。
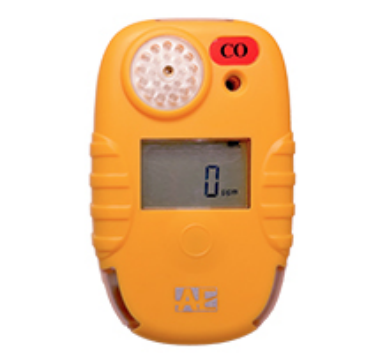
在煤矿行业,井下环境复杂,煤炭氧化、瓦斯燃烧等情况极易产生一氧化碳。便携式一氧化碳报警器作为 “安全哨兵”,方便监测井下巷道、采掘工作面等区域的一氧化碳浓度,一旦浓度超标立即触发声光报警,为人员撤离与应急处置争取宝贵时间,有效避免中毒、窒息事故发生。在冶金行业,高炉炼铁、转炉炼钢等环节同样会释放一氧化碳,报警器能精准检测车间、密闭空间内的气体浓度,保障工人安全作业,同时预防因一氧化碳积聚引发的爆炸风险,助力企业安全生产。
这款便携式矿用一氧化碳报警器 CTH1000,具备诸多亮眼产品特点。其采用高精度电化学传感器,测量范围为 0~1000ppm,检测精度高,能敏锐捕捉细微浓度变化;整机防护等级达 IP66,防爆标志 Ex ia I Ma,可适应煤矿井下潮湿、粉尘多、易燃易爆的恶劣环境;4000mAh 大容量锂电池供电,续航时间超 12 小时,且支持 Type-C 快充,保障长时间稳定工作;配备高亮 OLED 显示屏,即使在昏暗环境也能清晰显示数据,操作简单便捷。
两大核心用途,满足多样化需求
该报警器在实际应用中有两大核心用途。其一为日常巡检,作业人员手持设备可对煤矿巷道、冶金车间各角落进行移动式检测,快速排查潜在的一氧化碳泄漏点,及时发现安全隐患;其二为应急救援,在突发事故或密闭空间作业前,报警器能快速检测环境中一氧化碳浓度,为救援方案制定与人员防护提供可靠数据支持,确保救援工作安全高效开展。
艾伊科技作为专业的一氧化碳报警器厂家,始终以安全为己任。这款手持式矿用一氧化碳报警器,凭借出色性能与广泛用途,为煤矿和冶金行业筑起坚实的安全防线。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821
同类文章排行
- 涉硫作业安全防护:硫化氢气体报警器的核心作用与行业应用
- 固定式氧气报警器标定周期与传感器更换要点
- 浙江丽水VOCs治理:可燃气体分析仪保障RTO炉安全运行
- 莆田化工新材料测氧难?一文读懂激光原理氧气分析仪特点
- 氧含量分析系统在制药连续流加氢装置中的应用实践
- 佛山金属加工车间粉尘检测难点解析:激光粉尘仪的技术优势
- 氧分析系统在制药行业连续流加氢装置中的应用
- 湖州精细化工企业加氢装置氧气分析仪怎么选?
- 生物制药行业如何选择可燃气体探测器的检测原理?
- 湖南岳阳化工车间如何选GDS系统?
最新资讯文章
您的浏览历史