为什么工厂需要部署高性能的工业有毒可燃气体检测仪?
文章出处:南京艾伊科技有限公司 人气:-发表时间:2026-09-30 10:54:00
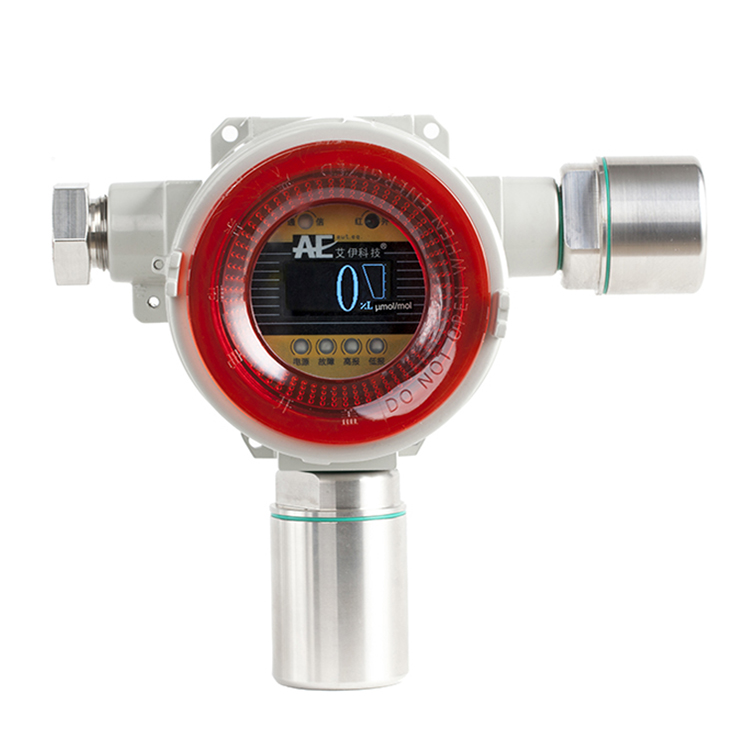
工业有毒可燃气体报警仪,是石油化工、作业环境中用于实时监测可燃与有毒气体浓度的安全设备。环境中的可燃气体或有毒气体浓度达到预设的报警值时,该设备会立即发出声光报警信号,并联动排风或切断阀门等控制系统。是保障工业场所安全的关键防线。
工业有毒可燃气体报警仪的应用场景非常广泛,主要覆盖存在气体泄漏风险的封闭或半封闭空间:
1.石油与化工行业:这是核心的应用领域。在炼油厂、化工厂的生产车间、储罐区及管道输送环节,易发生易燃易爆或有毒气体泄漏,需要全天候监测。
2.市政与燃气工程:城市地下管廊、燃气调压站、污水处理厂等地,常需监测甲烷泄漏或硫化氢中毒风险。
3.冶金与电力:钢铁厂的高炉煤气区域、发电厂的氨气脱硝区域,都需要部署专业的有毒可燃气体探测器来预防事故。
4.仓储与物流:危险化学品仓库必须安装此类设备,以确保存储环境的安全合规。
在选型时,产品性能和设备合规很重要。艾伊科技有毒可燃气体报警仪,其设计制造参考了多项国家规范。
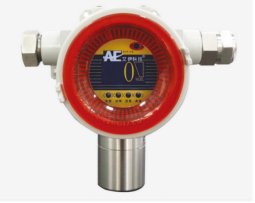
产品优势方面:采用高性能传感器,响应快速。大光圈声光报警与数值显示一体化,辨识度高;模块化插拔设计让维护更简便。外壳采用不锈钢与铝合金,防护等级达IP66,适应恶劣工况。高亮度OLED屏配合红外遥控(中文菜单),无需开盖即可操作;内置低报、高报、故障三个开关量,支持多级连锁。
遵循标准方面:涵盖GB15322.1-2019《可燃气体探测器》、GB/T 3836系列爆炸性环境标准、GB/T 50493-2019设计规范、GB 12358-2006通用技术要求等,并符合JJG多项检定规程,确保有毒可燃气体探测器合规。
综上所述,选购工业有毒可燃气体检测仪时,需兼顾场景适配性与国标合规性。具备高防护、易维护特性的有毒可燃气体报警仪,能为工业环境提供可靠保障。科学选型与规范安装,是筑牢安全生产底线的基础。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821
下一篇:已经是最后一篇了上一篇: 选对工业氧气浓度报警仪,筑牢工业安全防线
此文关键字:有毒可燃气体报警仪,工业有毒可燃气体报警仪,有毒可燃气体探测器,工业有毒可燃气体检测仪

同类文章排行
- 为什么工厂需要部署高性能的工业有毒可燃气体检测仪?
- 选对工业氧气浓度报警仪,筑牢工业安全防线
- 激光在线氧分析仪和多级预处理,榆林精细化工离心机测氧
- 在线氢中氧分析仪在金华医药中间体氢化反应釜中的应用
- 台州VOCs治理:为RTO/RCO焚烧设备选择可燃气体分析仪
- AQ 3067-2026新规落地:气体GDS报警系统合规要点
- 工业型可燃气体探测器常见故障及处理方法总结
- 激光氧分析仪如何抗背景气干扰?揭秘TDLAS单线光谱技术
- 重庆连续流加氢装置氧浓度分析系统选型参考
- 涉硫作业安全防护:硫化氢气体报警器的核心作用与行业应用
最新资讯文章
您的浏览历史