工业型可燃气体探测器常见故障及处理方法总结
在化工、冶金、燃气输送等高风险领域,气体泄漏是隐蔽却致命的安全隐患。工业型可燃气体探测器正是为这类环境量身定制的安全监测设备,工业型点型可燃气体探测器通常安装在泄漏源1米范围内或气体易聚集的低洼处,实现24小时不间断监控,并与排风系统联动,构建起主动防御体系。
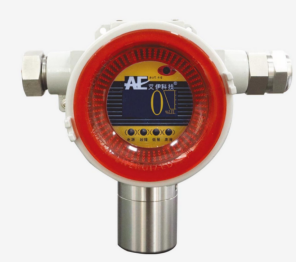
工业型防爆可燃气体探测器的应用场景十分广泛。典型应用场所包括:油气开采、石油化工、原料储运、医药化工、金属冶炼、硅化工生产、半导体加工等等。
工业型可燃气体探测器常见故障及处理方法
设备在长期运行中难免出现故障,及时的排查与处理至关重要。以下是基于实际运维经验的常见故障解析:
仪器无输出:这是最直观的故障。首先应检查导线是否接错或松动,重新接线即可解决;其次检测电源电路是否正常供电。若排查后仍无反应,可能是内部电路故障或传感器排线断裂,此时建议返回厂家修理,勿自行拆解防爆壳体。
主机读数偏低或偏高:读数异常通常与传感器状态有关。若传感器失效,需更换传感器模块。若设备已过维护期未标定,或单纯出现示值偏差,重新标定即可恢复精度。特别注意,若读数偏高且曾遭遇高浓度气体冲击,可能导致传感器中毒或损坏,需返厂维修。
主机读数不稳:数值跳动可能源于干扰或接地不良。检查仪器接地是否良好。此外,开机后稳定时间不够也会导致数据波动,建议开机等待。若标定异常则需重新标定,还有可能是电路故障需要返厂维修。
仪器响应缓慢:这通常是物理堵塞造成的。检查隔爆片是否被灰尘堵塞,清理灰尘通常能解决问题。若清理后依旧响应迟钝,则可能是传感器老化失效,更换传感器模块,如果还未解决问题,可能是电路故障,需返厂维修。
维护工业型防爆可燃气体探测器,既是技术活也是安全底线。理解设备原理、明确应用场景并熟记故障处理,能有效提升工业型可燃气体探测器的使用效能。定期标定与专业维护,才能让工业型点型可燃气体探测器始终守护您的生产安全。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821


同类文章排行
- 工业型可燃气体探测器常见故障及处理方法总结
- 激光氧分析仪如何抗背景气干扰?揭秘TDLAS单线光谱技术
- 重庆连续流加氢装置氧浓度分析系统选型参考
- 涉硫作业安全防护:硫化氢气体报警器的核心作用与行业应用
- 固定式氧气报警器标定周期与传感器更换要点
- 浙江丽水VOCs治理:可燃气体分析仪保障RTO炉安全运行
- 莆田化工新材料测氧难?一文读懂激光原理氧气分析仪特点
- 氧含量分析系统在制药连续流加氢装置中的应用实践
- 佛山金属加工车间粉尘检测难点解析:激光粉尘仪的技术优势
- 氧分析系统在制药行业连续流加氢装置中的应用
最新资讯文章
您的浏览历史