宁波石油炼化企业如何选对工业用有毒气体报警器?
在宁波大榭、镇海等国家级石化开发区,石油炼制是一项核心产业。从常减压到催化裂化,生产过程中产生的硫化氢(H?S)、一氧化碳(CO)、挥发性有机物(VOCs)等有毒有害气体,是威胁人员安全和连续生产的隐形风险。针对这类场景,选择一款可靠的工业用有毒气体报警器,需要重点关注防爆等级、传感器性能与恶劣工况下的稳定性。
石化行业有毒气体监控为何是“生命线”?
石油炼制过程中,硫化氢(H?S)、一氧化碳(CO)、氯气(Cl?)等有毒气体普遍存在。尤其是在催化裂化、加氢处理等工艺环节,若不提前监测预警,微小泄漏在密集的设施与管线间蔓延,很可能短时间酿成致命事故。因此,一套24小时不间断、响应灵敏的工业用有毒气体报警器,已成为宁波本地化工、石化企业实现安全生产的基础配置。
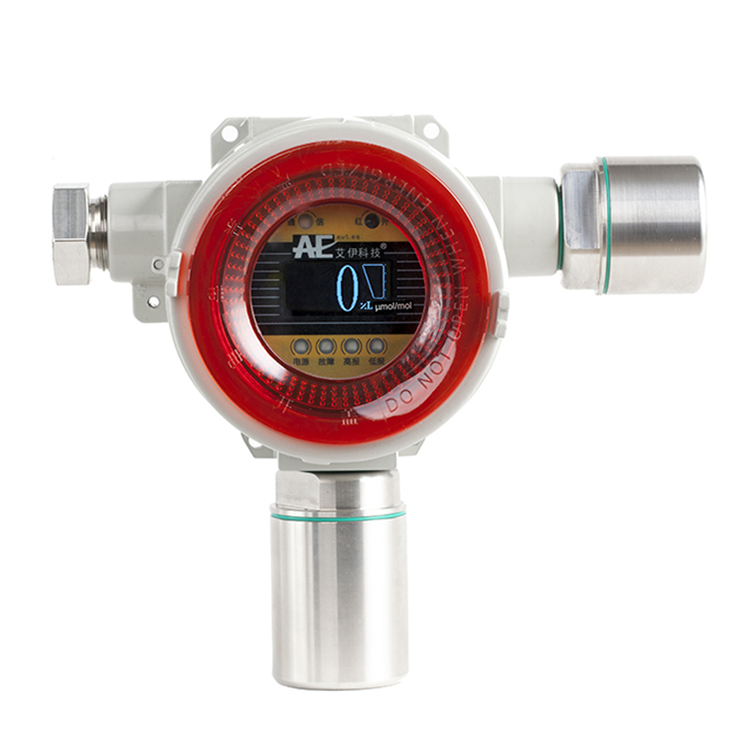
艾伊科技 AG310/AG311 是专为石油炼制设计的有毒有害气体检测仪,适配浙江宁波工业场景,核心优势如下:

模块化传感器:支持热插拔,可快速切换检测气体,适配多介质监测需求。
防爆防护可靠:双防爆认证Ex db ib IIC T6 Gb;Ex ib tb IIIC T80°C Db,IP66 防护,耐受恶劣工况。
多级报警联动:内置低报、高报、故障三组开关量,可联动排风、切断阀等设备。
便捷运维:红外遥控操作,无需开盖;OLED 屏实时显示浓度,声光报警清晰直观。
本地适配与案例经验
?宁波石化园区的设备选型,需兼顾高温、潮湿、易爆环境与日常维护的便捷性。实际应用中,AG310/AG311固定式气体检测仪已配套于多起泄漏监测项目中,采用红外遥控操作,无需开盖即可完成参数调整,这减少了专业人员频繁进入危险区域的需求。
总结
浙江宁波石油炼制行业安全生产,离不开高性能有毒气体报警器。艾伊 AG310/AG311工业用有毒气体报警器以防爆耐用、监测准确、运维便捷等特点,成为固定式泄漏监测优选方案,有效防范有毒气体泄漏风险,守护厂区安全。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821



同类文章排行
- 涉硫作业安全防护:硫化氢气体报警器的核心作用与行业应用
- 固定式氧气报警器标定周期与传感器更换要点
- 浙江丽水VOCs治理:可燃气体分析仪保障RTO炉安全运行
- 莆田化工新材料测氧难?一文读懂激光原理氧气分析仪特点
- 氧含量分析系统在制药连续流加氢装置中的应用实践
- 佛山金属加工车间粉尘检测难点解析:激光粉尘仪的技术优势
- 氧分析系统在制药行业连续流加氢装置中的应用
- 湖州精细化工企业加氢装置氧气分析仪怎么选?
- 生物制药行业如何选择可燃气体探测器的检测原理?
- 湖南岳阳化工车间如何选GDS系统?
最新资讯文章
您的浏览历史