RTO防爆,只靠一个“安全阀”就够了吗?
您的RTO(蓄热式焚烧炉),是否也陷入了“运行-预警-紧急停机-安全排查”的循环怪圈?
频繁的误报警导致生产中断,真实的危险却又可能被掩盖。问题或许不完全在RTO本体或安全阀,而在于为它提供“第一眼风险识别”的前哨——入口的LEL在线分析仪,从一开始就被3个RTO工艺特有的“工况干扰”蒙蔽了判断。
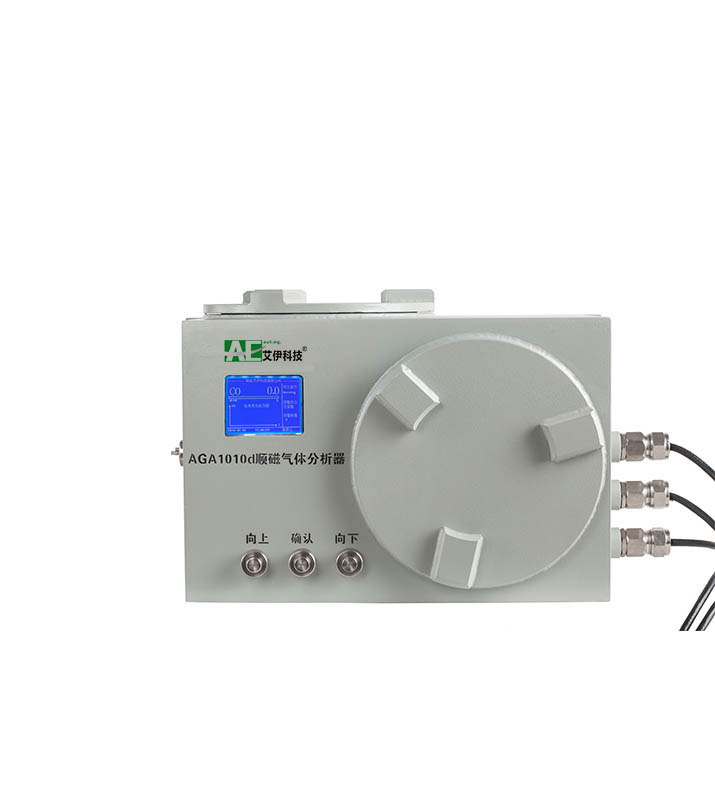
结语 01.干扰一:复杂废气的"交叉干扰" RTO处理的废气成分复杂,常含有高浓度背景气(如CO?、N?)、水蒸气及其他非甲烷有机物,对传统检测方式造成严重干扰。 传统方案的局限: 催化燃烧式LEL检测器在复杂背景气下,易出现读数虚高(误报警)或偏低(漏报)的问题。 我们的解决方案: AGA2000d采用高选择性NDIR红外技术,精准识别特定可燃气体的特征吸收峰,有效避免交叉干扰,确保报警信号的真实可信。 02.干扰二:恶劣工况的"性能衰减" RTO入口的"炼狱"环境——高温、高湿、高粉尘、含油雾、具腐蚀性,严重考验设备的耐久性。 传统方案的局限: 传统传感器在此环境下易堵塞、中毒、损坏,需要频繁维护更换,成本高昂。 我们的解决方案: AGA2000d可配备高温反吹探头和三级智能过滤系统,专为严苛工况设计,确保长期稳定运行,大幅降低维护需求。 03.干扰三:预警延迟的"时间滞后" RTO爆炸风险常在浓度急剧变化时发生,任何预警延迟都意味着处置窗口的缩小和风险的放大。 传统方案的局限: 传统检测方式因采样路径长、预处理复杂,系统总响应时间可能长达数十秒,无法满足快速预警需求。 我们的解决方案: AGA2000d通过优化流路设计和NDIR快速响应特性,实现数秒级的快速预警,为风险处置争取宝贵时间。 【为确保AGA2000d在极端工况下发挥最佳性能,以上建议配套AGP200-R预处理系统。】 AGA2000d 配套预处理系统:AGP200-R 结 语 在VOCs治理行业,RTO系统的安全运行不仅关乎合规排放,更直接关系到生产连续性和人员安全。南京艾伊科技LEL在线分析仪,以其精准的监测能力、稳定的工况适应性和快速的预警响应,为RTO工艺筑起了可靠的前端安全防线。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821


同类文章排行
- AQ 3067-2026 9月30日生效!化工厂"GDS未投用"将直接判定为重大隐患
- 符合GB 16808-2025新国标,AGS3620F可燃气体报警控制器焕新上市
- AG310/AG311型气体检测变送器如何成为工业"全能哨兵"?
- 艾伊科技AGA2000d红外气体分析仪焕新升级
- 气体报警仪和气体分析仪检测原理到底怎么选?
- GB 16808-2025实施,你的气体报警还合规吗?
- 反应釜、离心机氧含量监测总失灵?问题出在传感器上
- 高性能与高性价比如何兼得?AGA3000L经济适用型激光氧气分析仪
- 仅剩3个月不到!AQ 3067-2026气体检测4条红线请对照自查!
- 合合伙人之智,成合伙人之志|艾伊科技2026年半年度合伙人会议圆满召开
最新资讯文章
您的浏览历史